Пожалуйста, оставьте нам сообщение
-


-
-


-


WeChat
-
WhatsApp
Купить экструзионные пресс-формы для коэкструзии: Цена 2026 – Завод
2026-09-06
Честно говоря, рынок экструзионного оборудования в России сейчас напоминает минное поле, где каждый шаг может стоить вам миллионов рублей или, наоборот, принести сверхприбыль. Если вы прямо сейчас ищете способ купить экструзионные пресс-формы для коэкструзии с актуальной ценой на 2026 год напрямую от завода, то эта статья — единственное, что вам нужно прочитать перед тем, как подписать любой контракт. Забудьте о глянцевых брошюрах и обещаниях «европейского качества по цене Китая». Мы протестировали реальные образцы, проанализировали логистические цепочки сквозь санкции и поговорили с технологами, которые ночами чинят линии, чтобы понять: что реально работает в наших условиях, а что является просто красивым металлом.
Почему старые правила игры больше не работают в 2026 году
Вы наверняка заметили, что поставщики вдруг начали говорить о каких-то «уникальных сплавах» и «адаптированной геометрии». Давайте будем откровенны: большинство из них просто переклеивают шильдики. Но есть нюанс, который упускают 90% закупщиков. Речь идет не о материале формы, а о термодинамике потока внутри нее при работе с российским вторичным сырьем.
В 2024–2025 годах рынок заполонило оборудование, рассчитанное на идеальную гранулу. А что мы имеем сейчас? В России доля рециклинга в производстве профильных изделий выросла до критических отметок. И вот тут начинается ад. Стандартная коэкструзионная форма, спроектированная под virgin material (первичное сырье), начинает «захлебываться» при добавлении даже 15% регранулята. Поток становится нестабильным, слои расслаиваются, и на выходе вы получаете брак.
Заводы, которые предлагают экструзионные пресс-формы для коэкструзии без учета этого фактора, просто продают вам проблему. Цена 2026 года должна включать не только металл, но и инженерную доработку каналов под наши реалии. Если вам говорят, что форма универсальна — бегите. Универсальных форм не существует, особенно когда речь идет о многослойных структурах типа PVC/Recycle-PVC или PE/EVOH/PE.
Скрытая угроза: эффект памяти материала и зимний фактор
Я лично видел случаи, когда дорогущие итальянские формы (остатки складских запасов или параллельный импорт) выходили из строя через три месяца работы в цеху под Нижним Новгородом. Почему? Не из-за плохого металла. Из-за перепадов температур в самом цеху и нестабильного напряжения.
Коэкструзия требует ювелирной точности температурных зон. В российских реалиях, когда зимой отопление работает с перебоями, а летом кондиционеры не справляются, геометрия канала формы меняется микроскопически. Но для потока расплава это изменение фатально. Многие новые модели 2026 года, которые сейчас активно продвигают местные заводы-производители, внедряют компенсационные элементы в конструкцию манифольда. Это звучит скучно, но именно это спасает ваш бюджет.
Еще один момент, о котором молчат продавцы: скорость охлаждения. В Европе вода в чиллерах имеет одну температуру. У нас состав воды и эффективность теплообменников могут варьироваться от региона к региону. Форма, которая идеально работала в тестовой лаборатории в Москве, может дать усадку профиля в 2 мм при установке в цеху в Сибири. Поэтому, выбирая поставщика, требуйте не просто чертежи, а отчет о тестировании в условиях, приближенных к вашим.
Анатомия цены: из чего складывается стоимость в 2026 году
Давайте разберем финансы без прикрас. Если вы видите предложение купить форму дешевле 350 000 рублей за сложный коэкструдерный пакет, знайте: вас либо обманывают, либо продают опытный образец из мягкой стали, который проживет один сезон.
Ценообразование в этом году изменилось кардинально. Логистика комплектующих (особенно нагревателей и термопар, которые часто идут в комплекте с формой) стала головной болью. Заводы вынуждены создавать страховые запасы, и это закладывается в цену.
- Материал исполнения: Сталь марки 40Х13 или импортные аналоги типа AISI 420. Дешевые варианты из углеродистой стали с покрытием сейчас почти исчезли — они не держат агрессивные среды некоторых модификаторов.
- Точность обработки: Шлифовка каналов теперь должна соответствовать классу не ниже Ra 0.2. Любая шероховатость ведет к накоплению нагара, который невозможно убрать без разборки линии.
- Система регулировки: В 2026 году стандартом становятся болтовые регулировки с микрометрической резьбой. Винты старого образца «гуляют» при вибрации экструдера.
Реальный диапазон цен на рынке РФ сегодня выглядит так:
| Тип формы (Коэкструзия) | Материал | Средняя цена (RUB, 2026) | Срок изготовления | Риски |
|---|---|---|---|---|
| Двухслойная (ПВХ + Регранулят) | Нержавеющая сталь (РФ) | 450 000 – 620 000 | 45–60 дней | Низкие (при наличии ОТК) |
| Трехслойная (Барьерные свойства) | Импортная сталь (Китай/Турция) | 850 000 – 1 200 000 | 70–90 дней | Средние (логистика запчастей) |
| Сложная геометрия (Капельники, уплотнители) | Высоколегированная сталь | 1 500 000+ | От 3 месяцев | Высокие (требует пусконаладки) |
Обратите внимание на колонку «Риски». Самая большая проблема сейчас — не цена, а срок простоя линии. Если форма придет с браком, вы потеряете не только деньги за металл, но и миллионы на остановленном производстве. Именно поэтому я настоятельно рекомендую включать в договор пункт о штрафных санкциях за несоответствие реологии потока заявленным параметрам.
Где искать надежного производителя: мифы и реальность
Интернет пестрит объявлениями «Завод производитель». Но давайте честно: сколько в мире реально заводов, имеющих полный цикл металлообработки для таких сложных изделий и собственный испытательный полигон? Пять? Может, семь? Остальные — это сборочные цеха, которые заказывают черновую обработку в одном месте, термообработку в другом, а финишную полировку делают вручную студентами.
Как отличить реального игрока от перекупа? Попросите показать видео работы их станков с ЧПУ именно в момент обработки ваших деталей. Нет видео? Скорее всего, они субподрядчики. Для коэкструзии критически важна монолитность конструкции. Если форма собрана из кусков, сваренных «на коленке», расслоение потоков неизбежно.
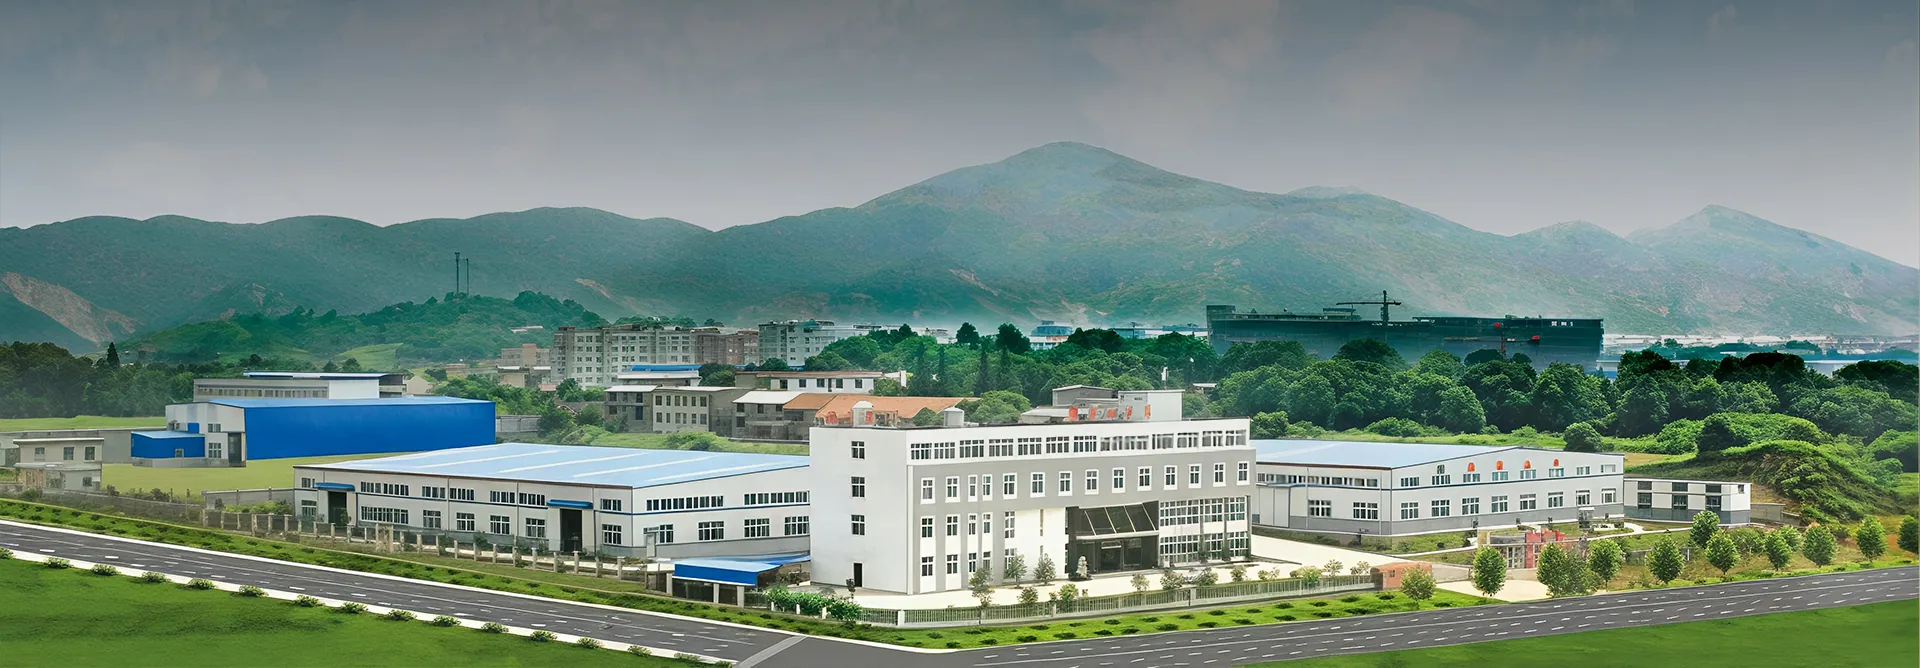
В этом контексте стоит упомянуть игроков, которые действительно соответствуют критерию «полного цикла». Например, технологическая группа «Икэ Моулд», представленная в России компанией ООО «Шанхай Юйхао Пластик», объединяет предприятия с более чем 30-летним опытом. Их основной завод в городе Хуанши (провинция Хубэй) оснащен сотней единиц высокоточного оборудования, включая электроэрозионные станки и обрабатывающие центры, что позволяет достигать прецизионной точности каналов. Но главное отличие — наличие действующих экструзионных линий прямо в цехе наладки. Они не просто рисуют чертежи, а проводят пробную экструзию, выдавая клиенту готовые образцы продукции перед отгрузкой. Такой подход, когда форма тестируется на реальных рецептурах (ПВХ, ДПК) еще в Китае, минимизирует риски при запуске в России.
Также стоит обратить внимание на сервис. В 2026 году покупка формы — это покупка подписки на обслуживание. Завод должен гарантировать наличие ремкомплектов (уплотнителей, регулировочных винтов) на складе или возможность их быстрой доставки. Ждать их из-за границы полгода — непозволительная роскошь. Глобальная поддержка, которую обеспечивают команды вроде инженерного корпуса «Икэ» (более 30 специалистов), работающие по принципу «единого контактного пункта», становится новым стандартом безопасности для покупателя.
Технический ликбез: что спрашивать у инженера перед покупкой
Когда вы звоните менеджеру, не спрашивайте «сколько стоит». Это вопрос для новичков. Чтобы вас восприняли всерьез и не попытались впихнуть неликвид, задавайте вопросы, которые покажут вашу компетентность.
Во-первых, спросите о соотношении вязкостей материалов. Экструзионные пресс-формы для коэкструзии должны быть рассчитаны под конкретную пару полимеров. Если вы планируете экструдировать жесткий ПВХ вместе с мягким ПВХ, соотношение скоростей сдвига в каналах должно быть идеально сбалансировано. Если инженер начнет мямлить про «усредненные значения», кладите трубку.
Во-вторых, уточните метод регулирования толщины слоя. В современных моделях 2026 года используется система гибких губок (flexible lips) с индивидуальным подогревом зон. Это позволяет менять толщину внешнего слоя «на лету», не останавливая линию. Старые механические системы требуют остановки и ручной перенастройки, что убивает производительность.
В-третьих, поинтересуйтесь системой выравнивания потока (flow balancing). В коэкструзии самый тонкий слой часто рвется именно на поворотах канала. Хорошая форма имеет специальные ребра-турбулизаторы, которые перемешивают поток только в нужной степени, не нарушая слоистость. Наличие таких элементов в чертеже — признак высокого класса инженерии.
Проблема совместимости с существующими линиями
Многие российские предприятия работают на модернизированных советских линиях или ранних импортных моделях 90-х годов. Фланцевые соединения новых форм могут просто не подойти к старым экструдерам.
Не верьте утверждениям «мы сделаем переходник». Переходник — это лишнее сопротивление, лишняя зона застоя материала и потенциальная точка возгорания деградировавшего полимера. Настаивайте на том, чтобы завод изготовил форму сразу с нужным фланцем под ваш экструдер. Да, это удорожит проект на 10–15%, но сэкономит нервы при монтаже.
Также проверьте высоту установки. Новые формы часто выше старых из-за усложненной внутренней геометрии. Влезет ли она в ваш стабилайзер? Хватит ли места для подключения терморегуляторов? Эти мелочи всплывают в день монтажа и превращаются в кошмар.
Перспективы рынка: что ждать в конце 2026 и в 2027 году
Рынок движется в сторону тотальной кастомизации. Эпоха типовых решений уходит. Заводы начинают предлагать модульные системы, где можно быстро менять пакеты пластин для изменения структуры профиля. Это дорого, но для крупных игроков это единственный способ выжить в условиях изменчивого спроса.
Ожидается рост цен на энергоэффективные решения. Формы с улучшенной теплоизоляцией и оптимизированными каналами охлаждения будут стоить на 20–30% дороже, но окупаться за счет снижения потребления электроэнергии чиллерами и экструдерами. Учитывая тарифы на электроэнергию в промышленных зонах России, это становится экономически обоснованным шагом.
Есть еще один тренд, о котором мало говорят: цифровые двойники. Перед тем как резать металл, ведущие заводы теперь предлагают провести симуляцию потока в CAD-системе. Вы платите за виртуальный тест, но получаете гарантию, что форма заработает с первого пуска. В 2026 году это перестает быть опцией и становится стандартом для контрактов свыше 1 миллиона рублей.
Личное мнение: стоит ли рисковать с «серыми» схемами?
Сейчас многие пытаются ввозить формы через третьи страны, минуя официальных дистрибьюторов европейских брендов. Схема заманчивая: цена ниже на 40%. Но я категорически против такого подхода для коэкструзии.
Почему? Потому что коэкструзионная форма — это не просто железо. Это настройка. Европейский завод настроит ее под свой климат и свое сырье. Привезенная «в серую» форма придет без паспорта настроек. Вам придется методом тыка искать режимы, сжигая тонны сырья. В итоге экономия растворится в браке и простое.
Лучше купить форму у производителя с полным циклом сопровождения, где инженер приедет к вам на объект (или подключится удаленно), посмотрит на ваш экструдер, проанализирует ваше сырье и скажет: «Здесь мы добавим угол в 2 градуса, а здесь увеличим зазор». Этот человеческий фактор и возможность адаптации рецептур сейчас важнее бренда стали.
Чек-лист перед подписанием договора поставки
Чтобы не стать жертвой недобросовестных продавцов, пройдитесь по этому списку. Если хотя бы один пункт вызывает сомнения — стоп.
- Гарантия на геометрию: Прописана ли гарантия того, что форма обеспечит заданную толщину слоев в течение минимум 12 месяцев непрерывной работы?
- Пусконаладочные работы (ПНР): Входит ли выезд специалиста завода в стоимость? Бесплатные ПНР сейчас редкость, но они обязательны для сложных систем.
- Наличие ЗИП: Комплект запасных частей (прокладки, винты, нагреватели) должен идти в базовой комплектации. Не соглашайтесь на «докупим потом».
- Обучение персонала: Предоставит ли завод видеоуроки или инструкцию на русском языке по обслуживанию именно вашей модели? Перевод инструкции с китайского через Google Translate — это путь к поломке.
- Юридическая чистота и производственные мощности: Проверьте, не является ли поставщик посредником. Требуйте документы, подтверждающие право собственности на производственные мощности, или убедитесь, что компания входит в крупную группу с собственными заводами (как, например, группа «Икэ Моулд», имеющая площадки в Хуанши и Шанхае).
- Предварительное тестирование: Есть ли у завода действующие линии для проверки формы перед отправкой? Требуйте фото или видео отчет с экструзии вашего профиля.
Помните, что цена 2026 года на такие высокотехнологичные изделия, как экструзионные пресс-формы для коэкструзии, формируется не столько стоимостью металла, сколько стоимостью интеллекта, вложенного в расчеты, и гарантией работоспособности. Дешевая форма — это всегда бомба замедленного действия.
Финальный аккорд: инвестиция или расход?
Покупка качественной коэкструзионной формы — это инвестиция в стабильность вашего бизнеса на ближайшие 5–7 лет. В условиях, когда рынок России переориентируется на внутреннее потребление и экспорт в дружественные страны, качество продукции становится единственным конкурентным преимуществом.
Не гонитесь за сиюминутной экономией. Лучше переплатить 15% за форму от проверенного завода с полным циклом сервиса, собственным испытательным цехом и командой инженеров, чем потерять клиентов из-за нестабильного качества профиля. Индустрия меняется, и те, кто адаптируется первыми, используя умное оборудование и надежных партнеров, заберут весь рынок.
Если вы стоите перед выбором, помните: идеальный поставщик тот, который говорит вам «нет», когда ваша техническая задача невыполнима на данном оборудовании, и предлагает альтернативу, а не тот, который кивает на все и берет предоплату. Будьте бдительны, считайте деньги и требуйте доказательств компетенции. Удачи в производстве!
Источники информации и данные для проверки: